中国OEMメーカーを比較するとき、「月産10万個に対応できます」「設備は20台あります」という回答だけで生産能力を判断すると、量産開始後に納期遅延や分納が発生することがあります。設備台数が多くても、特定工程だけが混雑している、金型や治具が一式しかない、検査・包装が追いつかない、既存顧客の注文で空き時間が少ない、といった可能性があるためです。
日本企業が確認すべきなのは、工場が提示する最大値ではなく、対象製品を実際の工程・勤務時間・歩留まり・既存負荷の条件で生産した場合の実行可能な能力です。本記事では、中国OEMメーカーの生産能力を、設備台数、サイクルタイム、稼働時間、良品率、ボトルネック、外注工程、検査・包装まで分解して確認する方法を解説します。
「月産能力」の数字だけでは納期を判断できない
同じ「月産10万個」という回答でも、前提条件によって意味が変わります。最大能力、通常能力、現在の空き能力、対象製品に使える能力を分けて確認します。
| 能力の種類 | 意味 | そのまま発注判断に使えない理由 |
|---|---|---|
| 理論能力 | 停止や不良を考えず、設備速度だけで計算した最大値 | 段取り、保全、休憩、不良、材料待ちを含まない |
| 最大能力 | 残業、増員、複数シフトを含めた短期的な上限 | 常時継続できる条件とは限らない |
| 通常能力 | 通常の勤務・人員・設備条件で生産できる数量 | 既存案件の負荷が差し引かれていない場合がある |
| 空き能力 | 既存注文を除いたうえで新規案件に使える数量 | 予定受注や繁忙期の負荷で変動する |
| 対象製品能力 | 指定材料・工程・検査・包装で良品を作れる数量 | 類似品の実績をそのまま転用できない |
営業担当へ「月産何個ですか」と質問するだけでなく、どの設備、何時間、何シフト、どのサイクルタイム、どの良品率を前提にした数字かを確認します。
生産能力確認は完成品ではなく工程ごとに分解する
完成品の月産数量だけを見ると、どこで遅れるかが分かりません。材料受入から出荷までを工程表にし、工程ごとの能力を比較します。
| 工程 | 確認する能力要素 | 証拠・記録 |
|---|---|---|
| 材料・部品調達 | MOQ、標準調達期間、仕入先数、代替条件 | 部品表、発注記録、在庫表、納期回答 |
| 前加工 | 設備台数、金型・治具数、段取り時間 | 設備一覧、治具台帳、日報 |
| 主要加工 | サイクルタイム、シフト、稼働率、担当者 | 実測動画、作業記録、生産実績 |
| 外注工程 | 外注先能力、往復日数、受入条件 | 外注工程表、発注・受入記録 |
| 組立 | 作業者数、一人当たり時間、ライン構成 | 標準作業書、時間測定、日報 |
| 検査 | 測定器数、検査時間、抜取・全数条件 | 検査基準、検査記録、測定器一覧 |
| 包装 | 包装人員、ラベル発行、セット組み能力 | 包装仕様書、首箱記録、梱包日報 |
| 出荷 | 完成品保管、集荷頻度、出荷判定 | 在庫表、出荷予定表、放行記録 |
連続する工程では、能力が最も低い工程が全体の上限になります。加工が一日5,000個できても、検査・包装が一日2,000個なら、完成品の実行能力は一日2,000個を超えません。
生産能力計算表に入れる基本項目
工場ごとに異なる形式の回答を受け取ると比較できないため、日本側から共通の能力確認表を渡します。
| 項目 | 記入内容 | 確認時の注意 |
|---|---|---|
| 対象品番・仕様版 | 計算対象の商品、図面・BOMの版 | 類似品の能力と混同しない |
| 工程名 | 材料受入から包装までの工程 | 外注工程も省略しない |
| 設備・治具 | 設備名、台数、対象品に使える台数 | 全社設備と対象ライン設備を分ける |
| サイクルタイム | 一個または一ロットの標準時間 | 実測値か見積値かを表示する |
| 段取り時間 | 品番切替、材料交換、清掃、条件設定 | 多品種では回数も確認する |
| 稼働時間 | 一日当たり時間、日数、シフト数 | 休憩・保全・停止時間を除く |
| 良品率 | 投入数に対する合格数 | 試作値か量産実績かを区別する |
| 既存負荷 | 同時期に予定される他案件の使用時間 | 口頭回答だけでなく計画表と照合する |
| 追加可能条件 | 増員、残業、設備追加、外注増枠 | 必要期間と追加費用を確認する |
簡易計算の考え方
初期比較では、次のように計算できます。
- 工程の理論数量 = 対象設備台数 × 利用可能時間 ÷ 1個当たりサイクルタイム
- 工程の想定良品数量 = 理論数量 × 想定稼働率 × 良品率
- 新規案件に使える数量 = 想定良品数量 − 同期間の既存負荷
この計算は比較の出発点です。実際の発注判断では、段取り、材料供給、作業者技能、設備保全、再加工、外注リードタイム、検査・包装を含めて確認します。工場から提示された稼働率や良品率を、根拠のない固定値として扱わないことも重要です。
候補工場の生産能力を同じ条件で比較しませんか
対象製品、数量、希望納期、工程、検査条件をご共有いただければ、設備・人員・外注・検査・包装まで含む能力確認表と質問項目を整理します。
設備台数は「使用できる台数」で確認する
工場全体に設備が20台あっても、対象製品に使用できる設備が20台とは限りません。仕様、精度、能力、治具、金型、作業者、他案件の予約状況を確認します。
- 対象製品に必要な仕様・精度へ対応できる設備は何台か
- 同じ金型・治具を装着できる設備は何台か
- 量産時に実際に割り当てる設備番号はどれか
- 試作設備と量産設備は同じか、異なる場合は何を再確認するか
- 定期保全、故障、校正で停止する時間をどう計画するか
- 設備を増やす場合、追加治具・金型・作業者の準備に何日必要か
設備一覧には、メーカー名や型式だけでなく、対象工程、能力範囲、管理番号、現在の用途、バックアップ設備を記入してもらいます。
ボトルネック工程を先に特定する
生産能力を確認する目的は、最大値を作ることではなく、納期を制約する工程を見つけることです。工程別の一日当たり良品能力と必要数量を並べます。
| 工程例 | 一日当たり想定良品 | 必要日数の見方 | 追加確認 |
|---|---|---|---|
| 部品加工 | 4,000個 | 注文数量÷4,000 | 金型・材料・設備予約 |
| 表面処理(外注) | 2,500個 | 往復物流とロット待ちを加算 | 外注先の受付日・再処理条件 |
| 組立 | 3,200個 | 作業者配置と習熟を加味 | 増員時の教育・標準作業 |
| 機能検査 | 1,800個 | 全数試験時間を加味 | 検査治具数・再検査 |
| 包装 | 2,200個 | 多SKU切替を加味 | ラベル・付属品・箱の入荷 |
この例では、機能検査が一日1,800個で最も低く、全体の主要ボトルネックです。加工設備を追加しても、検査治具や検査時間を改善しなければ完成品能力は増えません。表中の数字は説明用の仮例であり、特定工場の能力を示すものではありません。
既存注文と新規案件の負荷を分けて確認する
工場の通常能力に余裕があっても、発注予定月に既存注文が集中していれば、新規案件へ割り当てられる能力は小さくなります。機密情報や他社名を求める必要はありませんが、対象設備・工程の負荷率と空き時間は確認できます。
| 期間 | 対象工程の通常能力 | 既存計画 | 保全・休日 | 新規案件への割当可能量 |
|---|---|---|---|---|
| 第1週 | 工場記入 | 工場記入 | 工場記入 | 差引後の数量 |
| 第2週 | 工場記入 | 工場記入 | 工場記入 | 差引後の数量 |
| 第3週 | 工場記入 | 工場記入 | 工場記入 | 差引後の数量 |
| 第4週 | 工場記入 | 工場記入 | 工場記入 | 差引後の数量 |
「受注後に調整します」という回答の場合は、何を調整するのかを明確にします。残業、休日稼働、別ラインへの移管、外注、納期分割では、品質・費用・管理方法が異なります。
人員を増やせば能力が上がるとは限らない
手作業工程では増員が有効な場合がありますが、教育、技能、作業場所、治具、検査能力が不足すると、不良や手直しが増える可能性があります。
- 標準人数と増員後の人数
- 新規作業者の教育期間と指導者
- 一人当たり標準作業時間
- 作業者別ではなく工程全体で守る品質条件
- 増員時の首件確認、巡回確認、記録
- 熟練者に依存する調整・判定作業
増員計画には、いつまでに何人を配置し、誰が教育し、どの時点で単独作業を認めるかを入れます。
外注工程は工場内工程と同じように能力確認する
表面処理、熱処理、印刷、塗装、縫製、基板実装、検査などを外注する場合、元請工場の能力回答だけでは不十分です。
- 外注する工程と外注先の役割
- 一回当たりの受付ロットと処理能力
- 往復輸送、待ち時間、検査、再処理の日数
- 繁忙期に優先枠を確保できるか
- 外注先変更時の事前承認方法
- 不良発生時の責任分担とロット追跡
外注先の社名を開示できない場合でも、工程所在地、設備・処理範囲、品質管理、納期管理、変更承認の仕組みを確認します。一般的な量産前監査項目は「中国工場監査」も参考になります。
サイクルタイムは現場で実測する
見積時のサイクルタイムが、理想条件や類似品の数字であることがあります。試作またはパイロット生産で、対象仕様を使って実測します。
- 対象製品、仕様版、材料ロット、設備番号を記録する
- 段取り開始から良品完成までの時間を分けて測る
- 一個だけでなく、連続した複数サイクルを確認する
- 停止、調整、手直し、不良を別に記録する
- 検査・包装まで完了した良品数量と照合する
試作担当者が特別に作った一個の時間ではなく、量産予定の設備・人員・工程で確認します。
能力回答を証拠で確認する
| 工場の回答 | 確認したい証拠 | 判断時の注意 |
|---|---|---|
| 設備は十分にある | 設備一覧、配置、対象設備番号、稼働記録 | 他拠点や使用不能設備を含めていないか |
| 一日5,000個作れる | サイクル実測、投入数・良品数、日報 | 加工数と完成良品数を混同していないか |
| 短納期に対応できる | 工程別計画、材料納期、外注枠、残業計画 | 検査や包装を省略する前提でないか |
| 増産可能 | 追加設備・治具・人員の準備計画 | 準備期間と費用が含まれているか |
| 不良は少ない | 対象期間の投入・合格・手直し・廃棄記録 | 類似品または試作だけの実績でないか |
証拠を求める目的は工場の説明を否定することではありません。日本側と工場側が同じ前提で納期を計画し、増産や遅延時の対応を事前に合意するためです。
量産前の試行で能力と品質を同時に確認する
生産能力だけを上げても、良品率が下がれば有効な完成品数量は増えません。パイロット生産や初回量産では、次の情報を同時に記録します。
- 計画数量、投入数量、完成数量、合格数量
- 工程別の開始・終了時刻と停止時間
- 不良、手直し、再検査の数量と原因
- 設備、治具、作業者、材料ロット
- ボトルネック工程の滞留数量
- 当初計画との差と次回の修正条件
材料受入、加工、組立、出荷前で確認を止める方法は「中国OEMの中間検査ホールドポイント」と組み合わせると整理しやすくなります。
納期回答は一つの日付ではなく前提条件付きで管理する
納期は「30日」のような単一回答ではなく、各段階の日付と前提条件を分けます。
| 段階 | 確認する日付 | 前提条件 |
|---|---|---|
| 仕様凍結 | 図面・BOM・包装の承認日 | 未決事項と変更期限 |
| 材料手配 | 発注日・入荷予定日 | 指定材、MOQ、代替可否 |
| 量産開始 | 設備・ライン投入日 | 金型、治具、作業者、首件承認 |
| 工程完了 | 加工・組立・外注戻りの日 | 良品率、再加工、外注枠 |
| 検査・包装 | 検査開始・完了日 | 検査方式、包装資材、ラベル |
| 出荷可能 | 放行・集荷可能日 | 不良処置、書類、残金、物流予約 |
仕様変更や材料承認が遅れたときは、どの工程と出荷日へ影響するかを更新します。
候補工場へ送る生産能力確認質問
- 今回の能力計算は、どの製品・仕様・数量条件を対象にしていますか。
- 材料受入から包装までの工程と、各工程の実施場所はどこですか。
- 対象製品に使用できる設備・治具・検査具は何台ありますか。
- 各工程のサイクルタイム、段取り時間、通常稼働時間はどのくらいですか。
- 能力計算に使った稼働率・良品率の根拠は何ですか。
- 発注予定期間の既存負荷と、新規案件へ割り当てられる能力はどのくらいですか。
- 最も能力が低い工程はどこで、増産時に何が必要ですか。
- 外注工程の能力、標準日数、繁忙期の管理方法はどうなっていますか。
- 設備故障、材料遅延、不良増加時の代替計画はありますか。
- 量産前に、どの数量・期間で能力と品質を実証できますか。
発注前の最終チェックリスト
- 能力計算の対象品番と仕様版を固定した
- 工場全体の設備と対象製品に使える設備を分けた
- 材料・部品の調達期間を確認した
- 全工程と外注工程を工程表にした
- サイクルタイムと段取り時間を区別した
- 稼働時間、休憩、保全、停止を反映した
- 投入数ではなく良品数量で比較した
- 既存注文を差し引いた空き能力を確認した
- 検査・包装能力を含めた
- ボトルネック工程と改善条件を特定した
- 増員・残業・外注時の品質管理を確認した
- パイロット生産で計画と実績を比較する
- 遅延時の報告期限、分納、停止条件を決めた
- 設備・外注先・材料変更の事前承認を合意した
よくある質問
Q1. 工場の設備台数が多ければ、大口注文にも対応できますか?
設備台数だけでは判断できません。対象製品に使える設備、金型・治具、作業者、材料、検査、包装、既存負荷を確認します。工程の中で最も能力が低い部分が全体の上限になります。
Q2. 工場が提示した月産能力を契約書に入れれば十分ですか?
数字だけでなく、対象仕様、計算条件、割当設備、前提となる稼働時間、納期計画、変更時の連絡方法を文書化します。実際の能力はパイロット生産や初回量産の記録で確認します。
Q3. 繁忙期の能力はいつ確認すべきですか?
見積時だけでなく、材料発注前、量産開始前、出荷計画確定時に更新します。既存負荷、休日、保全、外注先の受付状況が変わるためです。
Q4. 生産能力が不足する場合、第二工場へ分ければよいですか?
第二工場を使う場合は、仕様、BOM、承認サンプル、検査方法、包装、変更管理を統一し、工場ごとの製品差を確認します。分散によって管理工程が増える点も納期計画へ入れます。
Q5. 中国OEMメーカーの能力確認は工場訪問が必須ですか?
すべての案件で必須とは限りません。資料、オンライン確認、試作記録で判断できる場合もあります。ただし、重要工程、設備の実在、外注範囲、実測サイクル、検査能力など、採否を左右する項目は現場または検証可能な記録で確認します。
まとめ|設備の最大値ではなく、完成良品までの実行能力を見る
中国OEMメーカーの生産能力を確認するときは、工場全体の設備台数や営業回答の月産数量だけで判断しません。対象製品の工程を分解し、設備・治具・人員・材料・外注・検査・包装の能力を同じ条件で比較します。
工程別能力、実測サイクルタイム、良品率、既存負荷を使ってボトルネックを特定し、パイロット生産で計画と実績を照合します。候補メーカーの総合的な比較軸は「中国OEMメーカーの選び方」も併せてご確認ください。
中国OEMの工場選定・能力確認・量産管理をご相談ください
候補工場の比較、RFQ、生産能力確認、試作、初回量産、中間検査、進捗管理まで、日本企業の中国調達チームとして支援します。
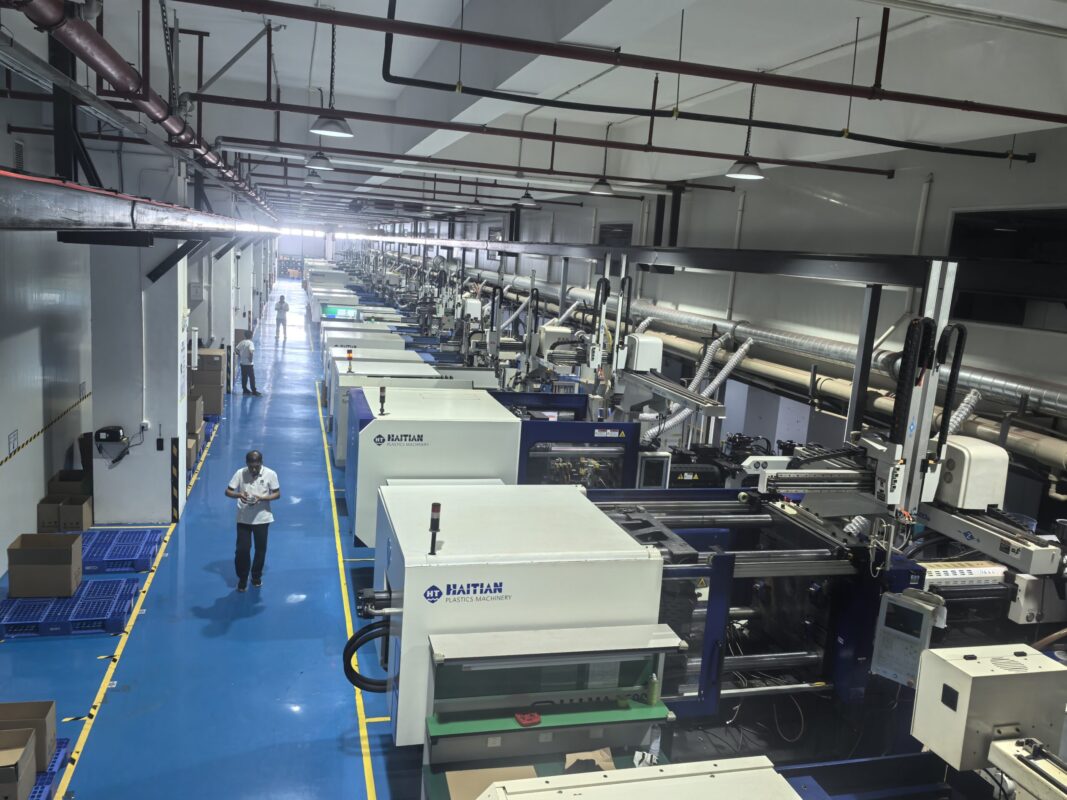
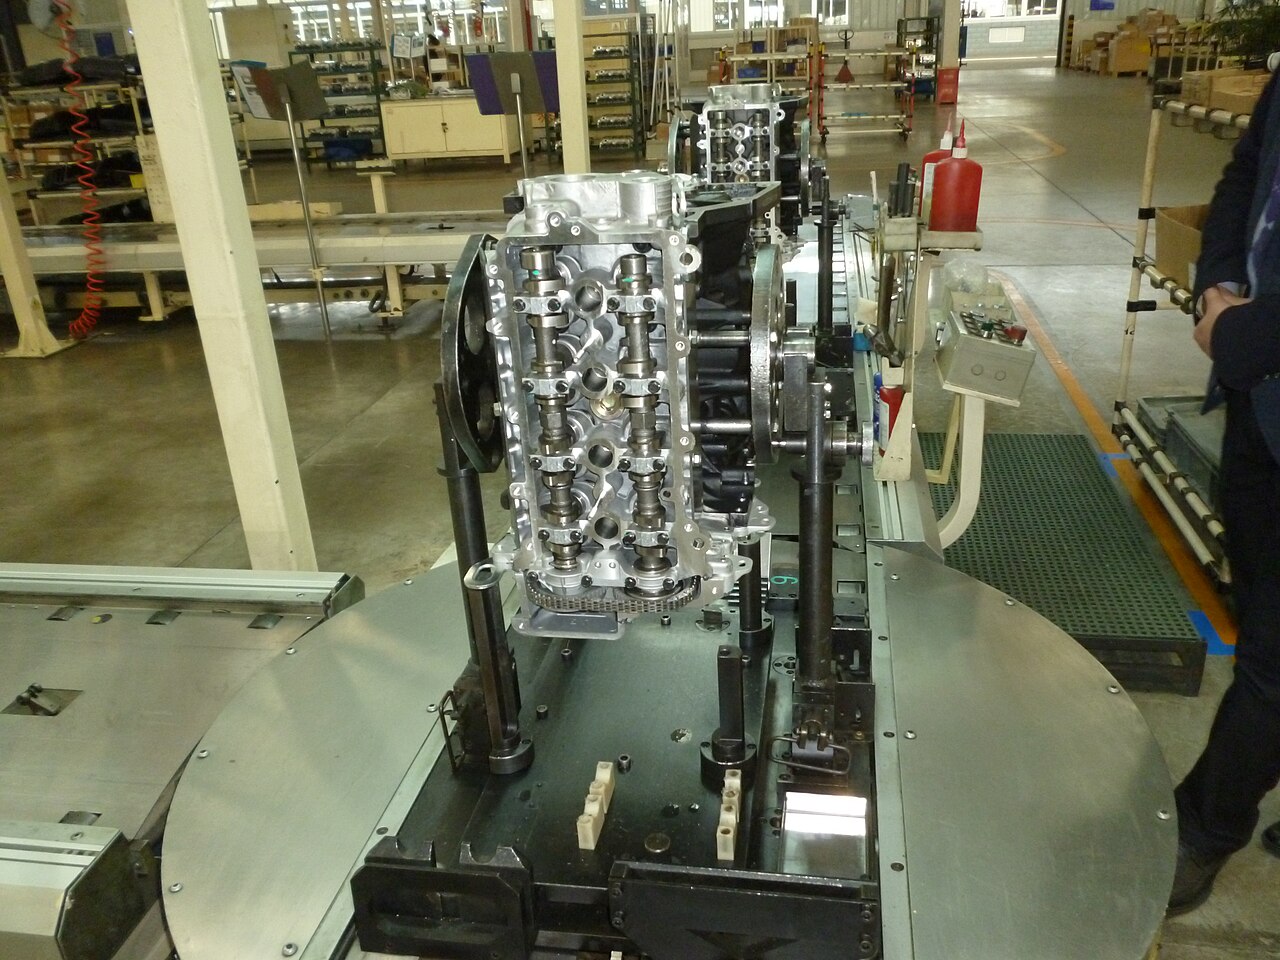
掲載写真:Tangray-nick / Wikimedia Commons / CC BY-SA 4.0。写真は記事テーマを説明する参考実写であり、特定の中国メーカー製品や当社納入実績を示すものではありません。