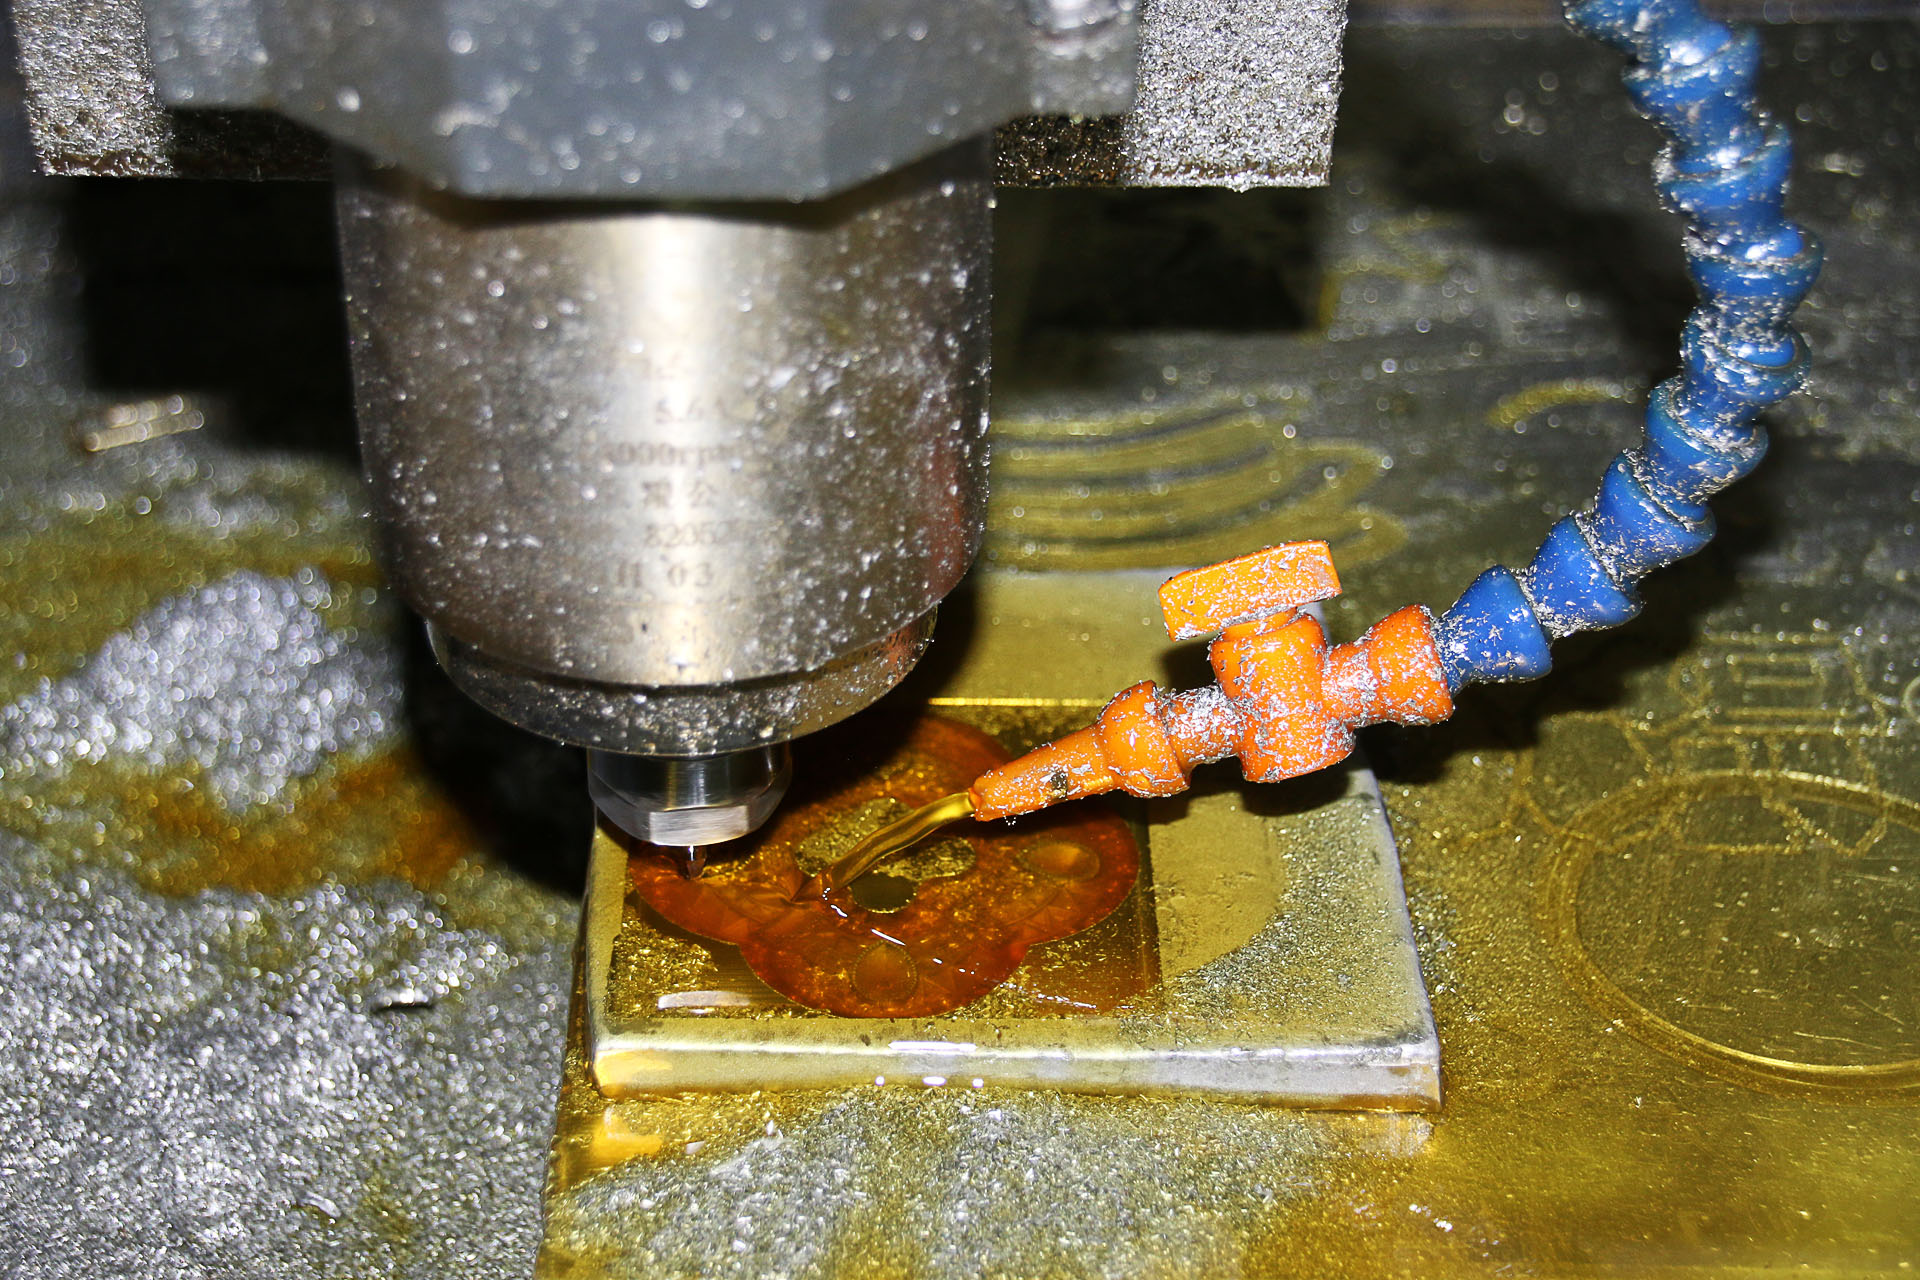
5軸マシニングセンタは、航空・エネルギー部品、インペラ、金型、医療機器部品、複雑形状のアルミ筐体などで、段取り回数を減らしながら多面加工や自由曲面加工を行える設備です。一方、中国から5軸機を調達する場合、『5軸対応』『主軸20,000rpm』『位置決め精度○μm』といったカタログ値だけで比較すると、実際のワークを載せたときの干渉、回転軸の誤差、熱変位、同時補間、ポストプロセッサ、工具・治具、据付後の精度再現で差が出ます。
本稿では、日本企業が中国の5軸マシニングセンタメーカーを比較する際に、加工目的からRFQを作り、機械構成、主軸、回転軸、CNC、精度、FAT、付帯設備、保守、日本導入条件まで確認する実務を整理します。
産業側の信号:5軸化は『軸数追加』ではなく工程集約とデジタル化へ
FANUCの新世代CNC「Series 500i-A」は、工作機械を取り巻く人手不足、技能継承、加工技術の変化を背景に、同時5軸マシニングセンタや複合加工機を設計しやすくする制御機構、工場全体のデジタル活用・IoTを重視しています。これは特定の中国製5軸機の性能を示すものではありませんが、今後の設備調達では『5軸で動くか』だけでなく、工程集約、操作性、データ連携まで含めて比較する必要があることを示す一次情報です。FANUC Series 500i-A 公式情報
中国側でも、鋳物・板金・主軸・回転テーブル・CNC・サーボ・工具・測定機器などの選択肢が広がっています。ただし、部品を揃えれば同じ加工結果になるわけではありません。機械剛性、軸構成、熱設計、制御パラメータ、組立調整、補正、FATの一体設計が重要です。
RFQの最初に固定するのは『機械仕様』ではなく加工ワーク
見積依頼では、先にワーク条件を固定します。メーカーへ『5軸MCを探している』だけで問い合わせると、安価な3+2軸向け機から高精度同時5軸機まで提案範囲が広がり、比較が難しくなります。
- 材質:A5052/A7075、SUS、SCM、チタン、インコネル等
- 素材寸法・重量、完成品寸法
- 最重要公差、幾何公差、穴位置、輪郭精度
- 要求面粗さ
- 3+2軸加工でよい工程と、同時5軸が必要な工程
- 1個あたりの目標加工時間、月間数量
- 使用工具径・工具長、深穴や長尺工具の有無
- 自動搬送、パレット、ロボット連携の要否
加工部品そのものを中国で外注する場合の確認事項は、中国CNC精密加工部品の調達実務で整理しています。設備購入と部品外注を比較し、内製化する工程だけを5軸機へ移す考え方も有効です。
機械構成はテーブル旋回型・ヘッド旋回型・混合型で干渉条件が変わる
5軸機は、XYZの直線3軸に、A/B/Cのうち2つの回転軸を組み合わせます。代表的にはトラニオン/回転テーブル型、主軸ヘッド旋回型、ヘッド+テーブル型があります。どの構成が有利かは、ワーク径、高さ、重量、工具アクセス、切削負荷で変わります。
RFQで数値化したい機械構成
- X/Y/Zストロークと実加工可能領域
- テーブル径、最大積載質量、ワーク最大外径・高さ
- 回転軸の可動範囲とクランプ方式
- 主軸端からテーブルまでの最小/最大距離
- 工具長を含めた干渉図、3D機械モデルの提供可否
- 機械本体寸法、扉開口、搬入経路、保守スペース
特にトラニオン型は、カタログ上のテーブル径だけでなく、傾斜時にワークがコラム、主軸、カバーへ干渉しないかを確認します。代表ワークのSTEPデータを工場へ渡し、最大傾斜角での干渉シミュレーションまで依頼すると比較しやすくなります。
回転軸は分解能だけでなく位置決め精度・繰返し・バックラッシを見る
5軸加工の精度は、直線軸だけでなく回転軸の誤差が工具先端位置へ増幅される点が重要です。RFQでは、A/B/C軸ごとに位置決め精度、繰返し精度、最小指令単位、バックラッシ、クランプ時剛性、連続回転可否、最大回転速度、許容モーメントを確認します。
ISO 10791-4:1998は、マシニングセンタの直線軸・回転軸について位置決め精度と繰返し精度の試験条件を定めており、2025年に再確認され現行版です。発注仕様では『ISO 10791-4相当の試験データ提出』のように、測定方法と結果表をセットで要求すると、単なるカタログ値比較を避けられます。ISO 10791-4 公式情報
主軸は最高回転数よりトルク曲線・熱安定・振れを確認する
最高回転数だけでは、アルミ高速加工とSUS・チタンの重切削を同時に評価できません。主軸は、連続/短時間出力、トルク曲線、工具インターフェース、ベアリング、冷却方式、主軸端振れ、暖機条件を確認します。
- BT40、HSK-A63等の工具規格と採用理由
- 定格/最大回転数、定格/最大トルク
- 連続出力と短時間出力の区分
- 主軸冷却・油冷却・温調方式
- 主軸端の振れ測定値と測定条件
- ATC工具本数、最大工具径・長さ・重量
- 工具交換時間と連続ATC耐久試験
高回転主軸では、長時間加工後のZ方向熱伸びが仕上げ精度へ影響します。FATでは冷間時だけでなく、一定時間の主軸運転後に基準球やテストピースで再確認する条件を入れます。
CNCはブランド名だけでなく同時5軸機能とオプション構成を固定する
同じCNCブランドでも、5軸用機能、TCP/RTCP、先読み、スプライン補間、工具姿勢制御、測定サイクル、衝突監視、ネットワーク機能などはオプション構成が異なる場合があります。見積書には『CNCメーカー名』だけでなく、制御装置型式、ソフトウェア版、5軸関連オプション一覧を記載させます。
制御側で確認する項目
- TCP/RTCPなど工具先端点制御の対応範囲
- 同時5軸の先読みブロック数・輪郭制御
- 工具長/工具径補正と回転軸補正
- タッチプローブ・工具計測との連携
- NCプログラム容量、USB/Ethernet/DNC
- ユーザー権限、バックアップ、PLC/PMCデータ
- CAMポストプロセッサの提供・調整範囲
サーボモータやドライブの選定・保守については、中国産業用サーボモーター・ドライブ調達も参考になります。設備購入時は、モータ・アンプ・エンコーダの型式と交換可能部品をBOMで固定します。
5軸精度は『単軸精度』『補間精度』『実切削』を分けてFATする
5軸機で最も重要なのは、X/Y/Zの位置決め精度だけで合否を決めないことです。ISO 10791-6:2014は、直線軸・回転軸を含む2軸以上の同時運動による経路精度など、速度・補間の試験を扱っており、2026年に再確認され現行です。ISO 10791-6 公式情報
さらにISO 10791-7:2020は、3~5軸マシニングセンタの仕上げ条件でのテストピース加工を扱い、附属書Aには5軸自由曲面のテストピースも示されています。機械の幾何・補間データが良くても、実際の切削条件で同じ結果が出るとは限らないため、代表ワークまたは標準テストピースを使った加工FATを組み合わせます。ISO 10791-7:2020 公式情報
実務的なFAT項目
- レベル出し後の直線軸位置決め・繰返し精度
- 回転軸の位置決め、反転、クランプ動作
- 2軸・5軸同時補間の輪郭確認
- 主軸振れ、振動、異音、温度上昇
- 代表ワークまたは5軸テストピースの実切削
- CMMによる位置・角度・輪郭測定、面粗さ測定
- 工具交換の連続動作、工具番号照合
- 切粉排出、クーラント漏れ、ミスト処理
- 非常停止、ドアインターロック、アラーム復帰
- 連続運転後の再測定
測定器名だけでなく、校正状態、測定環境、温度、測定箇所、合否値をFAT表へ記載します。工場側の自己検査表をそのまま採用せず、日本側が承認したFATプロトコルで実施するのが安全です。
設備価格は本体価格ではなく『稼働できる状態』まで比較する
5軸機では、オプションと周辺設備で総額が大きく変わります。見積比較では、本体価格とプロジェクト総額を分けます。
- 機械本体、CNC・5軸オプション
- 主軸プローブ、工具長測定、基準球
- ツールホルダ、コレット、治具、ゼロ点クランプ
- クーラント、チラー、スピンドル冷却
- チップコンベヤ、ミストコレクタ、集塵
- 変圧器、電源盤、電源ケーブル
- パレットチェンジャ、ロボット、自動扉
- CAMポスト、セットアップ、教育
- 輸出梱包、国際物流、搬入、据付、精度調整
- 初期予備品、保守工具、消耗品
安価な本体でも、5軸オプション、測定系、工具、据付を追加すると総額が逆転することがあります。RFQでは『日本工場で初回ワークを加工できる状態』までの責任分界点を明確にします。
納期は製造日数ではなくFAT・梱包・輸送・据付まで工程表で管理する
発注時には、鋳物・主要部品の入荷、機械組立、通電、精度調整、FAT、是正、再FAT、梱包、輸出、搬入、据付、SATをマイルストーン化します。特に主要CNC、主軸、回転テーブル、リニアスケールなどの長納期部品は、発注後に代替されないようBOMとECNルールを決めます。
輸送では、防錆、湿気対策、回転軸・主軸の固定、重心・吊り位置、木箱強度を確認します。大型設備は港到着後の搬入経路、床荷重、クレーン・フォークリフト能力まで日本側で先に確認しておきます。
保守は『1年保証』より、故障時に何を復旧できるかで評価する
工作機械では、保証期間よりも、故障診断と部品供給が停止時間を左右します。メーカー選定時に、電気図面、機械図面、パラメータ、PLC/PMCバックアップ、アラーム一覧、予備品表を確認します。
- 日本からの遠隔診断方法
- CNC・サーボ・主軸の交換部品供給
- 回転軸エンコーダやブレーキの交換手順
- バックアップデータの受け渡し
- 現地出張が必要な故障と費用条件
- 保証終了後の有償保守・予備品価格
専用品が多い機械では、メーカーがなくなると復旧が難しくなります。主要電装・センサ・バルブ・ポンプは型式を開示させ、汎用品と専用品を分けて管理します。
日本導入では電源・安全・据付条件を発注前に確認する
日本へ輸入する場合、まず設置先の三相電源電圧、50/60Hz、接地、短絡容量、ブレーカ条件と機械仕様を合わせます。中国工場で正常に動いた設備でも、日本側の電源条件やトランス設計が違えば、そのまま据付できない場合があります。
機械安全の設計・評価基準として、ISO 16090-1:2022はマシニングセンタ、フライス盤、トランスファーマシンの安全要求と保護措置を扱っています。2026年には次版の作業原案も進んでいますが、現時点の公開済み国際規格は2022年版です。実際の日本導入では、ISO適合の有無だけで国内法令・設置先ルールへの適合を断定せず、ガード、ドアインターロック、非常停止、切粉・クーラント、保守時のアクセスなどを設備仕様書とリスクアセスメントで個別確認します。ISO 16090-1:2022 公式情報
China2JPが5軸マシニングセンタ調達で支援できること
China2JPでは、日本企業の中国調達パートナーとして、設備名だけで工場を探すのではなく、加工ワークと受入条件からRFQを整理し、中国側メーカーとの仕様確認を進めます。
- 代表ワーク・図面・加工条件を基にしたRFQ整理
- 候補メーカーの仕様比較と技術質問の取りまとめ
- 主軸、回転軸、CNC、主要BOM、オプションの確認
- 工場訪問、設備・組立・品質管理体制の現地確認
- FAT項目、測定方法、合否値の事前合意
- FAT立会い、写真・動画・測定記録の回収
- 輸出梱包、物流、搬入前資料の整理
- 据付後の部品・保守窓口の継続フォロー
レーザー加工設備など、別の高額生産設備を中国から比較する場合は、中国産業用レーザー溶接機調達も合わせてご覧ください。
FAQ
Q1. 3+2軸と同時5軸はどちらを選ぶべきですか?
多面加工の段取り削減が主目的なら3+2軸で足りる場合があります。自由曲面、インペラ、工具姿勢を連続変化させる加工では同時5軸が必要になります。代表ワークの工程を分解し、必要な軸動作だけを仕様化することが重要です。
Q2. カタログの位置決め精度が同じなら加工精度も同じですか?
同じとは限りません。直線軸精度、回転軸誤差、熱変位、工具・主軸、補間、機械剛性、切削条件が最終ワーク精度に影響します。単軸測定と5軸補間、実切削を分けてFATしてください。
Q3. 中国工場でFATした後、日本据付で再検査は必要ですか?
推奨します。輸送、吊り上げ、床条件、レベル調整、温度環境で精度が変わるため、据付後にレベル、原点、主要軸精度、代表ワークをSATとして再確認するとリスクを下げられます。
Q4. 見積依頼時に最低限必要な資料は何ですか?
代表ワーク図面または3Dデータ、材質、素材寸法、最重要公差、面粗さ、月産数量、目標加工時間、使用CAM、設置先電源、必要な自動化範囲を用意すると、候補機の比較精度が上がります。
まとめ
中国5軸マシニングセンタの調達では、価格や軸数よりも、代表ワークを基準に機械構成、回転軸、主軸、CNC、同時補間、実切削、FAT、据付、保守まで一つの仕様書へ落とし込むことが重要です。設備選定、工場比較、技術確認、FAT、中国側での現地対応まで必要な場合は、China2JPへご相談ください。
日本企業向け・中国現地ワンストップ支援
中国5軸マシニングセンタ調達について、工場選定から日本納品まで無料相談
商品URL、写真、図面、BOM、希望数量のいずれかをご共有ください。中国現地での候補工場調査、価格・MOQ・仕様交渉、サンプル、量産管理、検品、国際物流まで、案件に必要な進め方を日本語で整理します。
- ✓候補工場の調査・比較・第二サプライヤー開拓
- ✓価格・MOQ・材質・仕様を中国語で交渉
- ✓サンプル確認・量産管理・出荷前検品
- ✓国際物流・通関資料・日本納品まで一括対応
初回相談・工場リサーチは無料です。原則1営業日以内に日本語で返信します。